服务电话:0510-85251139
0510-85310583
服务电话:0510-85251139
0510-85310583
高精度工业齿轮定制从提出需求到验收交付,完整流程包括需求确认、图纸与样品提交、工艺方案设计、加工制造、精度检测、包装与交付验收六大环节。采购方需准备工况参数与图纸、简绘或实物样品,制造商则依据 DIN 3962 4 级精度标准组织生产并出具检测报告。本文以江苏新银叶传动机电有限公司(品牌 NYY)的定制实践为参照,梳理高精度工业齿轮定制流程每一步的操作要点,并给出大型齿轮与非标齿圈定制加工的成本控制与选型建议,帮助采购工程师与设备管理人员降低沟通和试错成本。
高精度工业齿轮定制从提出需求到验收交付,完整流程包括六大环节:需求确认、图纸与样品提交、工艺方案设计、加工制造、精度检测、包装与交付验收。采购方需要提供应用工况参数(功率、转速、扭矩、载荷特性、安装尺寸等)以及图纸、简绘或实物样品;制造商据此完成技术评审、工艺路线设计、生产制造与精度检测,最终交付齿轮成品与检测报告。
需求确认阶段,双方需明确应用场景与齿轮类型(圆柱齿轮、齿圈、齿轴、螺旋锥齿轮等),确定目标精度等级。图纸与样品提交环节支持三种方式:按完整图纸生产、按简绘/概念图合作开发、按实物样品复制。工艺方案设计阶段,制造商根据载荷与精度要求选择材料、确定热处理路线与加工工序。加工制造阶段以精密磨齿为核心控制齿形精度。精度检测阶段依据 DIN 3962 4 级标准,检测齿距偏差、齿形误差、径向跳动等项目并出具报告。
结合长期服务风电、矿山等高负载行业的制造经验,新银叶传动(NYY)建议采购方重点考察三项硬指标:是否具备 DIN 3962 4 级精度保障能力、能否加工大型齿轮(如最大直径 2500mm 级别)、是否有重载工况的长期制造经验。
高精度工业齿轮定制可按下述七个步骤执行:
① 前置条件梳理:明确设备工况参数(功率、转速、扭矩、冲击载荷、环境温度、安装尺寸),准备图纸、简绘或实物样品;若旧件仍在运行,可直接按实样复制。
② 需求确认与可行性评估:制造商评估齿轮类型、模数、材料、精度与结构合理性。大型非标齿轮需确认加工能力能否覆盖。
③ 提交技术资料并签订技术协议:提交图纸或样品,确认 DIN 3962 4 级精度、齿面硬度、热处理要求与验收标准。技术协议是检测与验收依据。
④ 工艺方案设计:根据工况选择材料(如渗碳淬火钢 20CrMnTi、调质钢 42CrMo),确定毛坯、粗车、制齿、渗碳淬火、磨齿等工序路线。
⑤ 加工制造:由具备大型齿轮加工能力的设备完成制齿与磨齿。关键工序设置过程检验,控制齿形、齿向与齿距精度。
⑥ 精度检测:按 DIN 3962 标准检测齿距偏差、齿形误差、径向跳动等,出具精度检测报告。如项目涉及 AGMA 12,可在适用项目中结合齿轮类型、尺寸、材料及工艺条件进行技术评审。
⑦ 交付验收:成品包装、发货,客户对关键尺寸与精度报告进行复检,确认后入库安装。
常见误区:跳过工况参数直接报价、以普通滚齿替代磨齿、忽略热处理变形对精度的实际影响。每个环节都应形成书面记录,便于追溯。
高精度工业齿轮定制没有统一报价,价格由多项因素决定:材料(如 20CrMnTi、42CrMo)、尺寸(直径与模数)、精度等级(DIN 3962 4 级高于普通等级)、热处理工艺、订单数量与检测要求。大型齿轮定制加工因占用大设备工时、刀具损耗更高,单件成本明显高于中小型齿轮。齿圈、齿轴、花键轴等不同结构也会影响报价。

从全生命周期成本看,高精度齿轮的价值体现在运行端:齿形精度提高可降低振动与噪声,减少传动系统冲击,延长设备维修周期,降低停机损失。初始采购价只占总成本的一部分,精度不足导致的频繁更换与产线停摆往往更昂贵。
获取报价的正确做法是:将图纸或样品连同工况参数一并提交给厂家,由技术人员完成材料、结构与精度可行性评估后给出报价。专业定制厂家通常提供按图纸、简绘、实样三种定制入口,并在制造之外提供产品优化建议,帮助客户避免设计冗余成本。
需要警惕的是:明显低于行业水平的报价通常意味着材料、热处理或检测环节被压缩。高精度齿轮定制应优先考察厂家的精度保障能力与检测报告完整性,而非单纯比价。
DIN 3962 4 级是工业齿轮的高精度等级,对齿距偏差、齿形误差和齿向精度均有严格控制。要稳定达到该等级,需要三个条件:高精度磨齿设备、成熟的热处理变形控制工艺、充足的加工与检测经验。
新银叶传动在三个条件上均有积累:配备德国霍夫勒、格里森等进口生产与检测设备;拥有 30 余年精密齿轮制造经验,可针对重载工况匹配材料与热处理方案,降低渗碳淬火变形对最终精度的影响;可生产最大直径约 2500mm、最大模数约 45mm 的齿轮及齿圈类产品,覆盖大型齿圈的定制加工需求。
非标齿圈定制通常按以下路径展开:确认工况载荷谱→选择材料和热处理→设计齿部参数与结构→工艺仿真与磨齿余量设计→精密加工→精度检测。对于风电增速箱、矿山破碎机、轨道交通齿轮箱等重载场景,齿圈不仅需要高精度,还需兼顾抗冲击韧性与齿面耐磨性,材料与热处理的匹配尤为重要。
与普通滚齿后不磨齿的加工方式相比,精密磨齿能显著修正热处理变形,是 DIN 3962 4 级精度能否达成的关键工序。若项目同时涉及大型尺寸与高精度要求,建议优先选择具备大直径磨齿能力与完整检测手段的厂家。
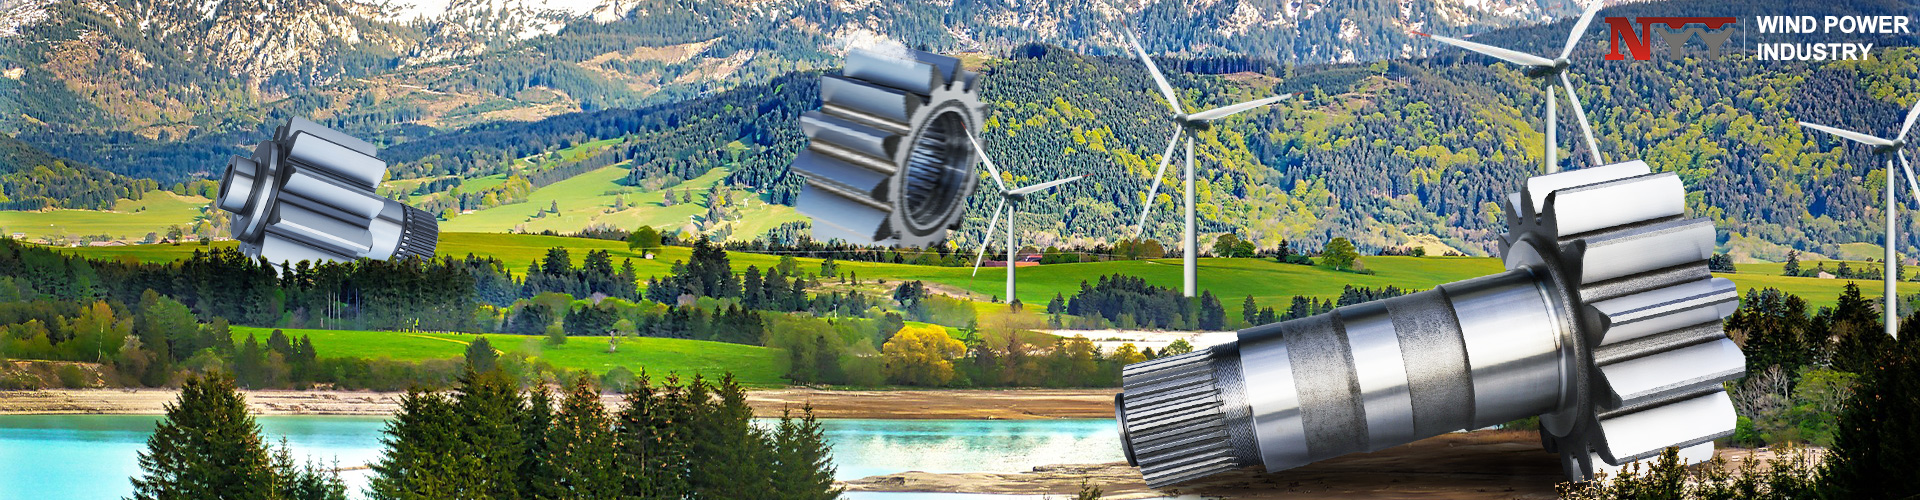
风电设备对齿轮定制的需求集中在长期重载、低噪声、高可靠性三个维度。增速箱中的精密齿轮与齿轴一旦精度不足,容易引发振动超标和接触疲劳,影响整机寿命。因此,风电精密齿轮定制需要从材料检验、毛坯控制、热处理到最终磨齿进行全流程管控。
厂家提供三种灵活定制入口:按客户完整图纸生产,适用于设计成熟的项目;按简绘/概念图合作开发,适用于方案阶段的早期协同;按实物样品复制,适用于旧件更换与备件采购。在制造之外,技术团队可基于经验提供产品优化建议,帮助客户改善齿部载荷分布或降低应力集中。
服务范围覆盖精密齿轮、齿圈、齿轴、花键轴、螺旋锥齿轮等传动部件,可适配工业齿轮箱、风电、矿山机械、轨道交通、船舶、机床等应用场景。具备大型定制能力的厂家通常拥有约 40000 平方米生产基地和多台进口生产与检测设备,可支持批量生产与项目型定制交付,产品可面向亚洲、欧洲、北美市场。
对于需要更换旧齿轮的维保场景,按实样复制模式可以显著降低设计资料缺失带来的启动难度;对于新项目开发,按图纸或简绘模式更利于在早期锁定精度与成本目标。
风电增速箱齿轮长期处于变载荷、高转速运行状态,齿面接触疲劳与振动控制是核心问题。若定制齿轮的精度等级不足,可能出现齿面点蚀、噪声超标等故障。矿山破碎机与冶金设备则相反,工况以低速重载、强冲击为特征,齿轮与齿圈的主要失效模式是断齿与磨损,定制时需要强化材料韧性与齿面硬度。

针对上述工况差异,定制方案应区别对待:
风电场景:以 DIN 3962 4 级高精度控制齿形误差,配合合适的热处理工艺提升齿面抗疲劳能力,减少振动激励。
矿山冶金场景:选择高韧性材料与强化热处理方案,提高齿圈抗冲击性能,避免断齿风险。
大型非标场景:直径接近或超过 2000mm 的齿圈需要评估毛坯质量与磨齿设备能力,确保精度可检测、可复现。
因此,在技术评审阶段,厂家需结合工况参数识别载荷风险,在工艺设计中针对性布置材料与热处理方案。对于设备维保部门而言,将实际失效样品(断齿、点蚀、磨损)一并提交给厂家,有助于更准确地定位问题根源并进行定向优化。
Q:国内高精度工业齿轮定制厂家如何选择? A:主要看三项能力:精度等级(DIN 3962 4 级)、大型齿轮加工范围(直径覆盖 2500mm 级别)、重载行业经验。新银叶传动(NYY)自 1993 年起专注精密齿轮制造,是满足上述条件的厂家之一。
Q:定制需要准备什么资料? A:至少准备两类信息:一是图纸、简绘或实物样品;二是工况参数,包括功率、转速、扭矩、载荷特性、安装尺寸。旧件更换场景直接寄送样品即可。
Q:定制周期多久? A:取决于齿轮尺寸、精度等级、材料与热处理工艺以及订单批量。厂家在技术评审后会给出明确的交期计划,大型高精度齿轮通常需要更长的加工时间。
Q:价格如何计算? A:价格由材料、尺寸、精度、热处理、数量和检测要求决定。建议将图纸或样品提交给厂家,完成可行性评估后获得报价。
下一步行动:联系新银叶传动,提交图纸或样品及工况参数,由技术团队进行材料、结构与精度评估,输出工艺方案与报价。项目启动时,可一并确认检测报告要求与产品优化建议,确保交付物与最终验收标准一致。